2026-09-20

导语:本文以锌熔铸智能改造实践为例系统剖析了 5G 工业互联网技术在智能工厂建设中的实践路径与成效构建了硬件升级数据贯通智能管控的全链条方案
有色金属锌在新能源、电子信息、交通运输等领域广泛应用,具有不可替代的战略地位。然而,传统锌冶炼模式长期依赖经验驱动,存在生产工艺粗放、能源物资消耗偏高、环保安全压力突出、管理协同效率低下及资源综合利用率低等弊端,在“双碳”目标与制造业高质量发展要求下,数字化转型已成为锌冶炼行业突破发展瓶颈、实现降本增效与绿色升级的必然选择。作为锌冶炼流程的核心环节,锌熔铸的传统生产流程(如阴极锌板叉车转运、人工加料熔炼、人工扒渣浇铸、自然冷却码垛等)存在生产效率低下、质量管控难度大、能源浪费显著、岗位安全风险高及成本压力突出等问题,难以满足现代制造业高效、精准、绿色的生产需求,其数字化与智能化改造成为锌冶炼行业整体转型的关键突破口。
值得注意的是,锌熔铸环节的智能改造面临三大行业共性挑战:①高温高湿环境(温度>80 ℃、湿度>90%)导致生产数据采集难度大,难以实现流程透明化;②450 ℃锌液扒渣等作业环节岗位安全风险突出,人工操作易引发安全事故;③多设备间缺乏有效协同,整体流程优化受限。
针对上述挑战,5G技术的低时延、高带宽、广覆盖特性与工业互联网的平台化、协同化能力,为锌熔铸环节的智能改造提供了新的技术路径。研究表明,工业互联网"云边端"协同架构通过将实时性要求高的分析和决策功能下沉至网络边缘侧,可有效提升“感知-分析-决策-控制”一体化系统的实时性。5G融合边缘计算,在靠近数据源头的网络边缘侧就近提供智能服务,满足敏捷联接、实时业务、应用智能、安全与隐私保护等行业数字化的关键需求。
本文以西北某湿法炼锌厂锌熔铸智能改造实践为例,探讨 5G+工业互联网在智能工厂建设中的创新应用,通过部署5G专网、边缘计算节点、智能装备(扒渣/扒皮机器人、自动引导车AGV)平台,构建及工业互联网"分步实施、技术融合、效益驱动"的实践模式,实现生产全流程数据实时感知、智能决策与精准执行。
1 企业概况
西北某湿法炼锌厂锌熔铸采用传统的阴极锌板→叉车转运→起重机吊运→人工加料→感应电炉熔炼→人工扒渣→石墨勺浇铸→自然冷却→人工码垛捆扎→叉车入库生产流程,存在生产效率低、质量管控难、能源浪费突出、安全风险高、成本压力大等诸多问题,难以满足现代制造业高效、精准、绿色的生产需求,因而数字化转型成为破解瓶颈的关键,而在湿法炼锌锌熔铸过程实现数字化和智能化改造,则必须攻克高温熔铸区数据采集难(环境温度 > 80 ℃、湿度>90%)、岗位作业风险大(450 ℃锌液扒渣)、多设备协同低效三大行业共性难题。
为突破传统生产模式局限,提升核心竞争力,以技术创新驱动生产变革的发展战略,进行数字化车间建设,实现生产全流程数字化、智能化管控。主要核心目标包括:①突破高温高湿环境下设备数据实时采集的技术瓶颈;②通过多工序协同优化提升生产效率,实现日产量增加;③依托数据驱动实现工艺参数精准调控,提高产品质量稳定性与合格率;④降低能耗、人工成本及设备故障率,提升原材料利用率;⑤构建可复制的锌冶炼数字化转型方案,为行业提供示范。
2 关键技术与实施路径
2. 1 构建分阶段迭代的锌冶炼智能支撑体系
硬件底座升级是智能工厂建设的核心基石,项目采用“自动化基础构建-智能感知互联”的分阶段迭代策略(图1),通过设备升级、冗余控制系统部署与5G边缘感知网络搭建,逐步实现熔铸生产流程的自动化与互联化,为锌冶炼智能化升级奠定关键支撑。
2. 1. 1 第一阶段(2018—2020 年):自动化生产线改造
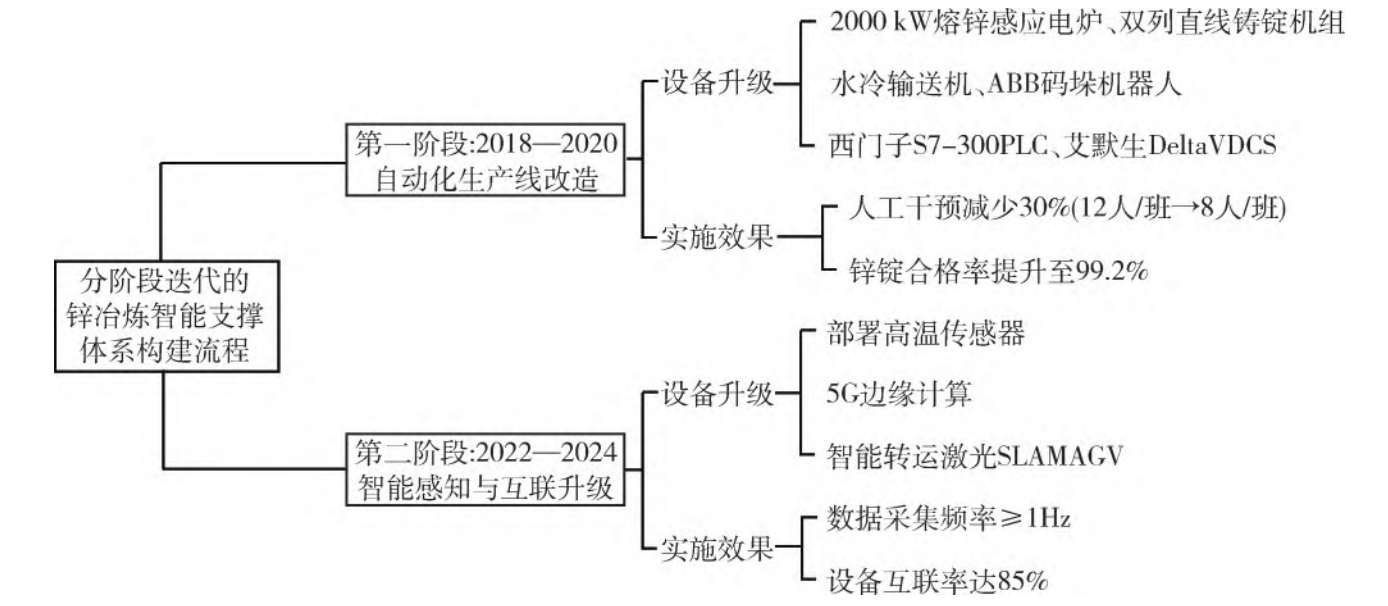
图1 构建分阶段迭代的锌冶炼智能支撑体系
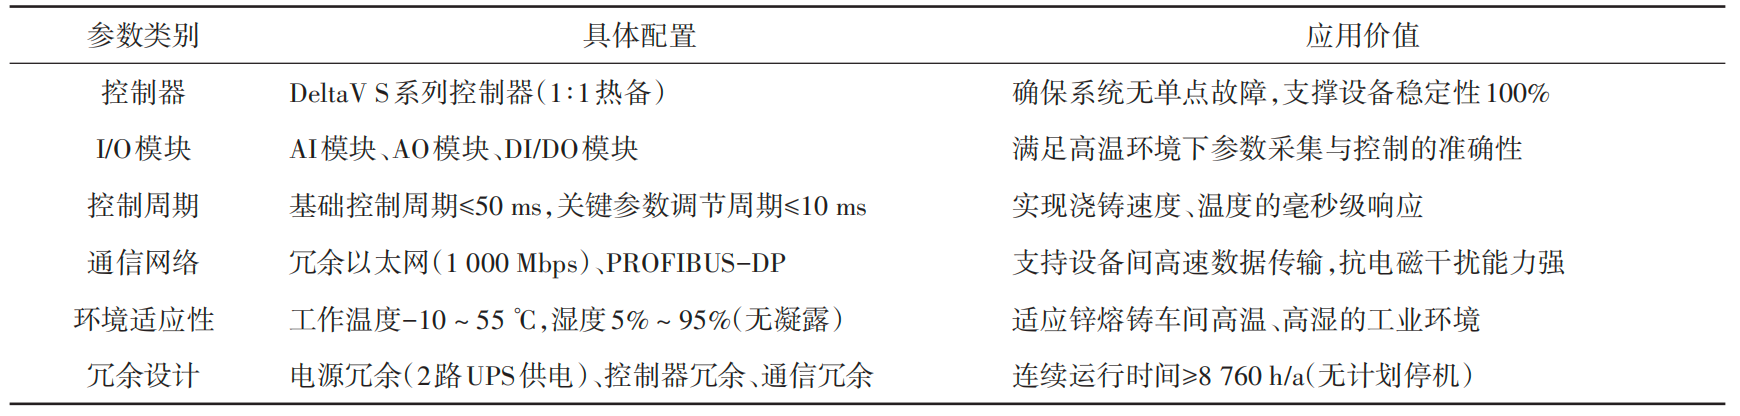
聚焦核心生产环节的自动化替代与控制体系搭建,以解决传统小电炉温度波动大、人工操作效率低的痛点。关键技术方案包括:①设备升级,新增2000 kW 大功率熔锌感应电炉、双列4锭全自动铸锭机组,配套ABB IRB 6700码垛机器人及水冷输送机;②控制系统部署,融合西门子 S7-300 PLC 与艾默生 DeltaV 分布式控制系统(DCS),采用 1∶1 控制器、电源及通信冗余设计,实现熔锌温度、浇铸速度等 5 项关键参数的实时采集与闭环控制,实现人工干预率降低30%(工人数由12人/班减少至8人/班),锌锭浇铸合格率从 98. 5% 提升至 99. 2%,设备连续稳定运行时间持续提升。DeltaV DCS的控制器冗余配置、控制周期、通信网络、环境适应性等关键技术参数详见表1。
表1 关键技术核心参数
2. 1. 2 第二阶段(2022—2024 年):智能感知与互联升级
针对高温熔铸区数据采集难、设备协同低效的问题,构建智能感知与互联网络。关键技术方案包括:①智能传感部署,在高温环境(温度>80 ℃、湿度>90%)安装耐高温传感器,用于在高温高湿工况下实时采集熔锌炉温度、锌液液位、锌液成分及烟尘浓度等关键工艺参数,克服普通传感器易漂移、寿命短的问题,为熔铸流程透明化和闭环控制提供可靠数据源;采集频率≥1 Hz);②5G边缘计算,搭建独立组网SA模式5G专网,部署华为AR509边缘网关,实现协议转换与边缘数据处理(在贴近数据源的网络边缘侧完成 PLC/DCS 等异构工业协议向 5G/IP协议的统一转换,并对高频采集数据进行本地预处理、异常检测和低时延反馈,将数据处理时延控制在 5 ms以内,避免海量原始数据全部回传云端造成的带宽压力和响应延迟,同时承担任务分配与优先级调度,保障关键控制指令的实时性);③AGV智能转运,引入激光 SLAM AGV 替代叉车(用于阴极锌板、锌锭在铸模区、下线区与成品库之间的自动化连续转运,取代传统单梁吊+叉车的人工模式,搬运精度控制在±5 mm,消除人员与 450 ℃高温物料的交叉作业风险,实现下线-入库环节无缝衔接与无人化连续输送)。改进后,实现数据采集频率≥1 Hz,设备互联率达 85%,转运事故率降为 0,为后续智能决策提供实时数据支撑。通过分阶段迭代路径,实现冗余控制体系与5G边缘计算的融合应用,突破高温工业环境下的感知与互联瓶颈,为锌冶炼熔铸环节的智能化转型提供了可复制的硬件支撑方案,显著提升生产效率与产品质量。
2. 1. 3 第三阶段(2024年7月)
2024 年 7 月上线自动称重、贴标及下线入库系统,打通生产-检测-入库全流程;通过数据中台整合设备、工艺、能源数据,实现全流程智能化决策(如根据订单需求动态调整浇铸速度)。
2. 2 5G专网与边缘计算
2. 2. 1 5G+工业互联网融合机制
5G 与工业互联网的深度融合是本项目的技术核心。5G 确定性网络通过超高可靠低时延通信(URLLC)技术以及帧复制和消除技术降低传输时延并提高可靠性,结合循环队列转发技术消除端到端抖动,满足工业场景对 5G 确定性网络的需求。项目采用独立组网(SA)模式部署 5G专网。相较于非独立网组(NSA)模式,SA 模式在网络切片、边缘计算等关键能力上具有显著优势,可提供定制化的网络服务以高效满足差异化网络服务需求,实现“一网多用”。
在技术选型上综合考量了以下因素:①网络时延要求,锌液温度控制等实时性要求极高的场景需要端到端时延低于 20 ms,5G URLLC 技术可满足该需求;②数据传输可靠性,熔铸过程数据丢失可能导致质量事故,采用帧复制和消除技术确保可靠性大于 99. 99%;③设备接入规模,200 余个传感器和多台智能装备需要大规模接入,5G mMTC(大规模机器类通信)特性提供支撑;④安全隔离需求,专网模式确保工业数据在企业内部闭环流转,避免安全风险。
2. 2. 2 边缘计算架构设计
边缘计算是实现工业互联网智能化生产、网络化协同的关键技术。本项目构建的“云边端”协同架构包含三个层次:
1)终端层(感知与执行层):部署 200 余个智能传感器(振动、温度、电流等)和智能装备(机器人、自动引导车 AGV),负责工业数据的实时采集和具体操作的执行。终端设备选型考虑了高温高湿环境的适应性,采用工业级防护设计(IP67防护等级)。
2)边缘层:部署 12 台华为 AR 509 工业边缘网关,位于靠近数据源的网络边缘,负责协议转换(Modbus、OPC UA 等工业协议与 5G 协议的互转)、实时数据预处理、异常检测和本地决策。边缘计算相较云端更靠近数据产生的场所,可有效完成时间敏感型任务,将数据预处理时延控制在 5 ms 以内。边缘网关同时承担任务分配和资源调度功能,采用优先级调度策略确保关键控制任务的实时性。
3)云端层:工业互联网平台部署于企业私有云,承担大规模数据存储、复杂模型训练、全局优化决策等任务。云端生成的控制策略和优化参数下发至边缘端和终端,支持智能制造系统的高效生产控制与决策执行。
该架构的集成挑战主要包括:①异构协议互通,车间内存在西门子 PLC、艾默生 DCS 等多种控制系统,通过边缘网关实现统一接入;②实时性保障,采用时间敏感网络(TSN)技术确保关键数据的确定性传输;③安全防护,在边缘侧部署工业防火墙,实现信息技术IT与运营技术OT网络的安全隔离。
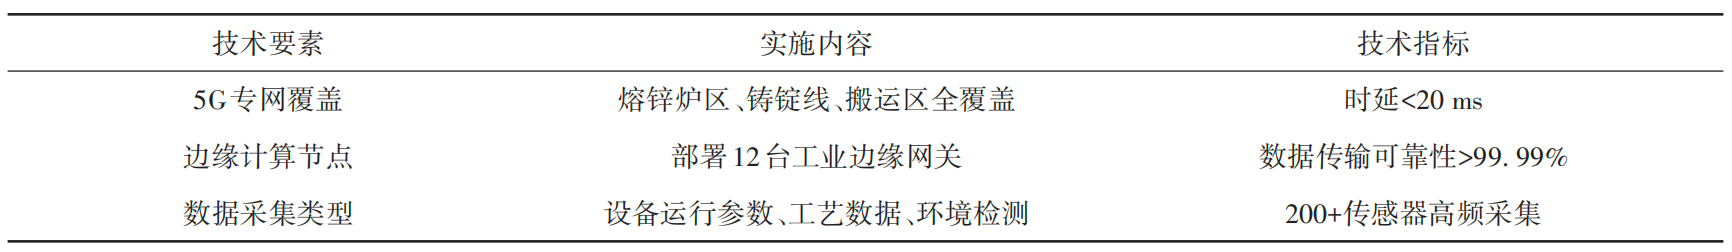
2024年7月(第三阶段),项目完成车间5G专网全覆盖(覆盖熔锌炉区、铸锭线、搬运区等关键区域),实现设备数据传输时延低于20 ms、可靠性大于99. 99%,支撑PLC控制系统、传感器、工业机器人等终端实时互联(表2)。5G专网作为串联各生产环节的“智能神经中枢”,实现生产数据实时交互与指令精准下达,符合工信部《 打造“5G + 工业互联网”512工程升级版实施方案》中“升级网络设施、提升基础支撑能力”的要求。
2. 3 智能装备替代
2023年(第二阶段),项目新增 2台捣渣/扒渣机器人、2台扒皮机器人,改造落锭导向轨道与水冷输送机,利用 6 台智能机器人全面替代人工完成自动扒渣、扒皮等高温、粉尘、高风险岗位作业,通过视觉识别定位锌锭位置,精准完成扒渣(效率提升3倍)、扒皮(厚度误差小于 0. 1 mm)。同时部署激光导航AGV 叉车(智能搬运设备),替代人工单梁吊+叉车转运模式,实现锌锭从铸模区到下线区自动接驳(搬运精度±5 mm);配套产品下线智能入库系统,通过射频识别(RFID)标签识别锌锭批次,自动分配库位并引导AGV将成品运送至指定区域,无缝衔接下线与入库环节(每班次时间从 2 h 缩短至 15 min)。这一举措不仅降低人工劳动强度与安全风险(减少工人接触高温、烟尘),还使作业效率提升 1 倍,响应《 北京具身智能科技创新与产业培育行动计划(2025—2027年)》中“加快危险、重复、繁重岗位作业的具身智能机器人替代”的政策导向。
表2 5G工业互联网基础架构建设参数
2. 4 全流程数据管控
2. 4. 1 数据中台构建
数据中台是连接数据与业务的关键枢纽,通过统一的数据标准和治理机制,将分散在不同业务系统中的数据整合在一起,消除数据孤岛,确保数据的一致性和完整性。本项目数据中台建设遵循“采集-治理-服务”的技术路线。
1)数据采集层:通过边缘网关统一采集设备运行参数(温度、电流、振动等)、工艺数据(锌液成分、浇铸速度)、环境监测数据(烟尘浓度、温度)等,采集频率≥1 Hz,日均数据量达 500 GB。针对异构数据源的接入,开发了工业协议适配器,支持 Modbus RTU/TCP、OPC UA、PROFINET等主流协议。
2)数据治理层:建立企业级主数据管理体系,制定数据标准规范,通过元数据管理、数据质量监控、数据血缘追踪等手段,构建统一、规范、可控的数据资产。针对工业数据的特殊性,建立了设备编码、工艺参数、质量指标等主数据标准,实现“一物一码”的全生命周期管理。
3)数据服务层:基于统一数据底座,向上层应用提供标准化的数据服务接口(API),支持报表分析、实时监控、预测预警等多种业务场景。数据服务采用微服务架构,可根据业务需求灵活扩展。数据中台建设面临的主要挑战包括:①数据碎片化,生产数据分散在 PLC、DCS、MES 等多个系统中,通过构建统一数据湖实现数据汇聚;②数据质量参差,部分传感器数据存在噪声和缺失,采用数据清洗和插值算法提升数据质量;③实时性要求高,生产控制需要秒级响应,通过流式计算引擎实现实时数据处理。
2. 4. 2 智能决策应用
2023 年(第二阶段),项目新建主控室并部署DCS系统,集成 LED 电子看板(实时显示温度、电流等 20余项参数)与多点位视频监控(集中管理 16路画面),完成设备传感器部署,实现生产数据初步采集。2024年7月(第三阶段),上线自动称重、贴标及下线入库系统,打通生产-检测-入库全流程;通过数据中台整合设备、工艺、能源数据,实现全流程智能化决策(如根据订单需求动态调整浇铸速度)。
项目建成的中央主控室整合西门子 PLC 系统、自主研发的生产管理平台及 MES(制造执行系统),通过 LED电子看板与车间高清监控点位,实现从原料入厂到成品出库全流程数据实时采集、分析与智能装备远程操控。
基于5G+工业互联网的数字化监控平台,对“原料(阴极锌板)投入→熔炼→扒渣→浇铸→冷却→码垛→打包→入库”全流程进行实时可视化监控,利用数据挖掘技术分析工艺偏差(如锌液温度波动对重量的影响),自动调整浇铸速度与冷却水流量,确保产品质量稳定。同时建立质量追溯数据库,记录每块锌锭生产时间、设备参数、操作人员等信息,质量问题追溯响应时间从24 h缩短至10 min。
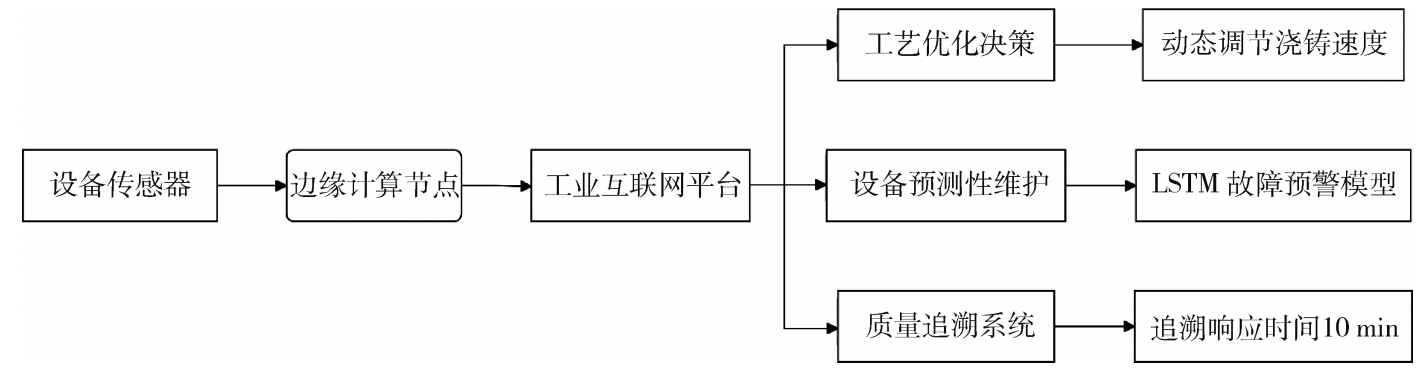
图2 基于5G+工业互联网的数据智能决策体系
3 应用成效与创新点
3. 1 综合效益显著提升
3. 1. 1 经济效益
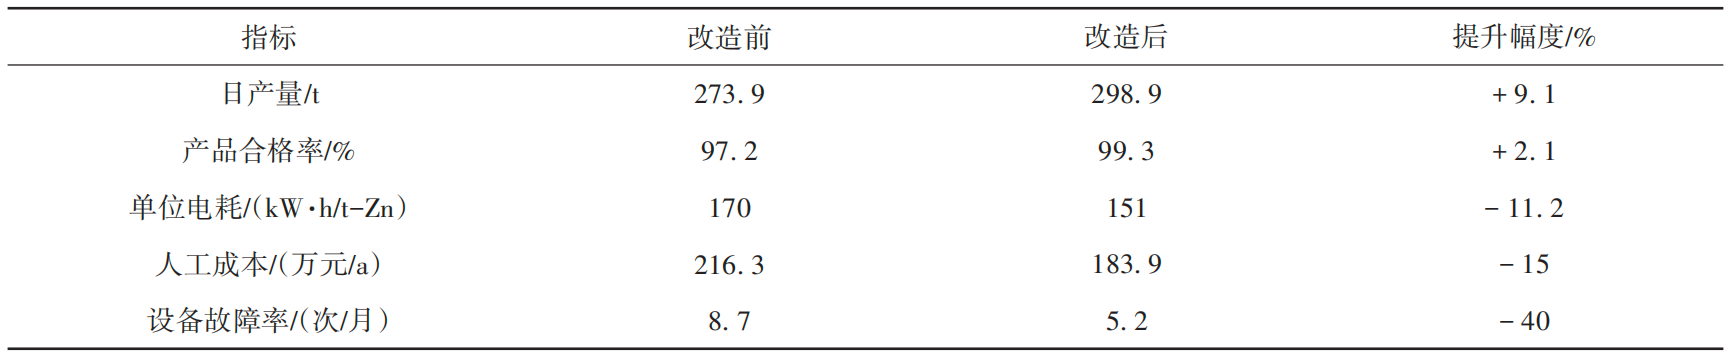
项目投运后,经济效益全面显现。在效率与产量方面,自动化控制减少了人工等待与重复作业(如锌锭下线由人工吊运改为 AGV 自动搬运),整体生产效率提升 15%,日产量增加 25 t,锌锭纯度达到99. 997%。在质量优化方面,依托实时数据监控、工艺参数闭环调节及基于视觉识别的重量实时监测(误差 ± 0. 5 kg)与大数据质量追溯,产品纯度稳定在 99. 996% 以上,产品合格率超 99%,质量稳定性显著增强。在能耗降低方面,5G智能能源管理系统根据熔炼负荷动态调节感应电炉功率(如低负荷时降低 30%输入),单位产品电耗从 170 kW·h/t-Zn降至 151 kW·h/t-Zn(降幅13%),年节约电费约80万元。在成本节约方面,减少一线操作岗位6人,年节约人工成本 32. 4万元;原材料利用率提升(锌渣含锌回收率提高 2%),综合单位产品成本下降50元/t-Zn。智能仓储与物流系统的应用大幅提升仓储容量与物流效率 ,进一步降低运营成本(表3)。
表3 项目改造前后数据对比
3. 1. 2 社会效益
项目推动锌冶炼行业向绿色化、智能化转型,减少人工接触高温/烟尘风险,年工伤事故率下降90%,作业安全性显著提升;降低能源消耗与碳排放,单位产品综合能耗符合国家“双碳”目标要求,且项目获评“国家级绿色工厂”,废气颗粒物排放浓度低于国家标准54%,工业水循环利用率突破98. 5%,废渣资源化项目推动“吃干榨尽”循环生产模式,全面响应国家绿色制造要求。此外,项目为同行业提供“5G+工业互联网”在重工业场景的落地范例,带动产业链上下游数字化升级,助力我国制造业高质量发展。
3. 2 技术创新突破
项目核心创新点体现在四个方面:
1)突破锌冶炼高温高湿环境下的数据采集技术瓶颈。通过部署 200 余个智能感知元件(振动传感器、温度传感器、电流监测终端等),采用工业级防护设计和耐高温材料,实现设备状态与工艺参数的实时感知。针对高温环境下传感器漂移问题,建立了温度补偿算法,确保数据采集精度。
2)构建“5G+工业互联网+智能装备”深度融合体系。5G专网保障数据实时传输,工业互联网平台整合数据,智能装备替代高危作业,推动生产模式从“人控”向“数据驱动的智控”转型。该融合体系的核心创新在于实现了IT与OT的深度融合,打通了“数据孤岛”,形成了闭环的数据价值链。
3)形成覆盖熔铸、电解、仓储全流程的数字化解决方案,具备技术完整性与可操作性,实现全流程自动化控制与智能化决策,建立了统一的数据中台,实现了设备、工艺、质量、能源等多维度数据的融合应用。
4)实现设备管理从“被动维修”到“主动预测”的转变。基于工业互联网平台,结合大数据分析与机器学习算法,实现设备健康状态动态评估、故障提前3~7天预警(准确率>90%),并自动生成维护计划,设备故障率降低 40%,使用寿命延长 2 年以上。预测性维护系统的技术原理包括:①数据预处理,对设备运行数据进行时序对齐、异常值检测、缺失值填充等处理;②特征工程,提取设备振动频谱、温度变化率、电流波形等关键特征;③模型构建,采用深度学习方法建立设备退化模型,预测剩余使用寿命(RUL);④决策优化,基于预测结果和维护成本,优化维护时机和资源配置。
3. 3 行业价值
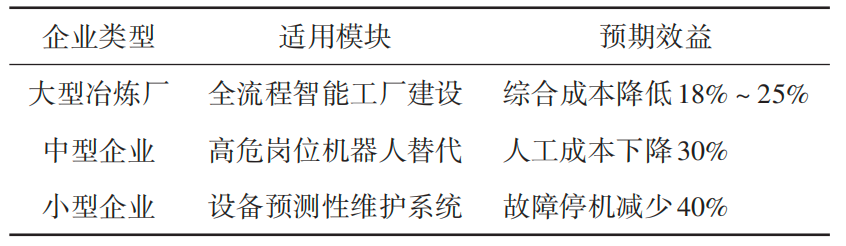
项目推广价值体现在三方面:①技术方案的普适性,其 5G 专网部署、边缘计算应用、智能装备替代、设备智能预测性维护等技术可直接应用于铅锌冶炼、铜冶炼等同类冶炼场景,尤其适用于熔炼、浇铸等高温、高危、高重复性环节的智能化改造。②实施路径的可复制性,“硬件升级(自动化基础搭建)-数据贯通(智能装备与数据采集深化)-智能管控(5G + 数字化贯通)”的分步实施策略降低转型门槛,便于不同规模企业根据自身情况逐步推进数字化转型。③效益提升的确定性,生产效率、产品质量、安全水平的全面改善,以及能耗、成本的显著降低,为转型提供明确动力,对化工、钢铁等流程型制造业的数字化转型也具有参考价值,针对不同规模企业,可参考表4选择适用模块与预期效益。
表4 不同企业规模的架构参数
4 结论与展望
西北某湿法炼锌厂以技术创新与模式变革成功破解传统锌冶炼行业的数字化难题,通过部署5G网专、边缘计算节点、智能装备(扒渣/扒皮机器人、AGV)及工业互联网平台,形成“分步实施、技术融合、效益驱动”的实践模式,实现了生产全流程数据实时感知、智能决策与精准执行,使生产效率提升15%,锌锭纯度达到99. 997%,为有色金属冶炼行业提供了可复制、可推广的智能化转型标杆案例,深度契合国家《中国制造2025》及“高端化、智能化、绿色化”改造战略要求,其经验可通过政策引导、行业协作等方式进一步推广。
未来,随着技术持续迭代,建议进一步拓展 AI在工艺优化中的应用、深化数字孪生技术的场景落地,推动数字化车间向“智慧工厂”升级。同时,可探索与上下游企业的供应链协同创新,构建行业级工业互联网平台,整合产业链资源,提升行业整体数字化水平,为行业高质量发展注入更强动力。
原文刊载于《绿色矿冶》2026年第8期 作者:张建新 陈凯文 田力 王红吉
暂无评论,等你抢沙发
对话侯康选: 从“抢修”到“预防”,智能IT运维的正确打开方式
中小企业数字化转型框架与总路线图